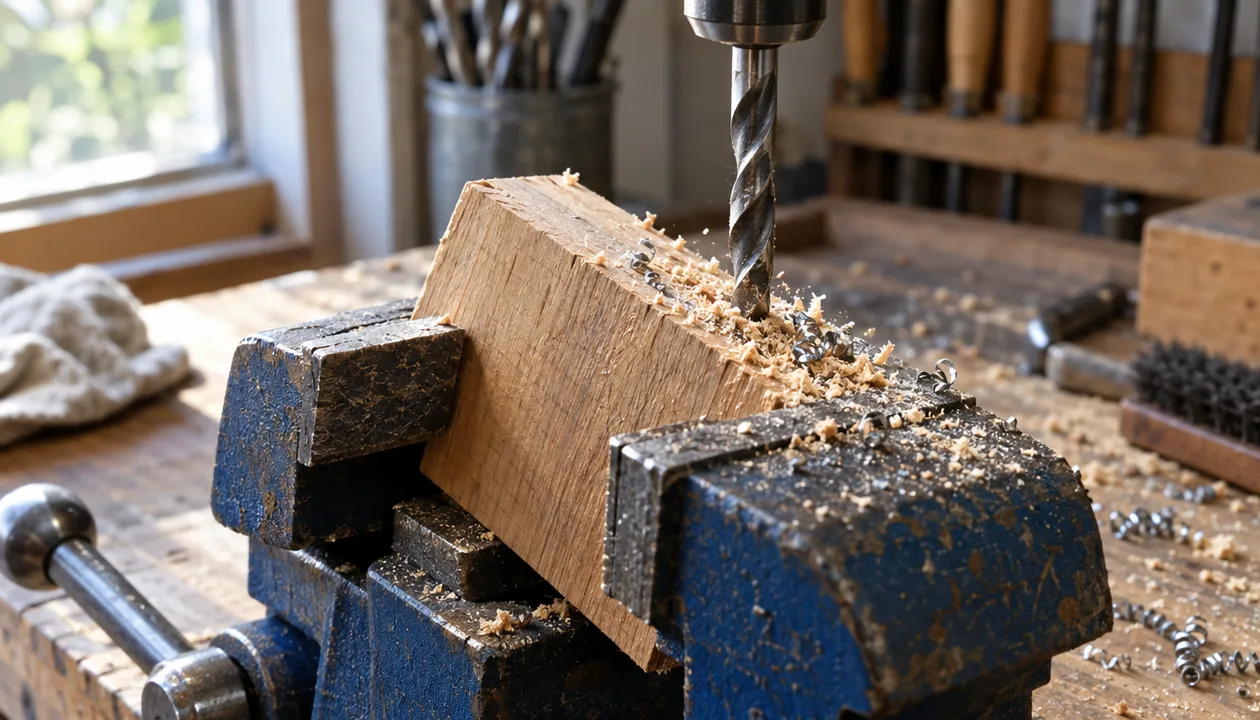
Зажали брусок, начали сверлить — а он повело в сторону, сверло ушло вбок, и вместо ровного отверстия получилась канавка. Знакомая картина: заготовка зажимается неровно, и вся точность работы летит под верстак. Хорошая новость в том, что в большинстве случаев виноваты не «плохие тиски», а три-четыре вещи, которые можно найти и исправить за вечер.
Неровный зажим — это всегда перекос: одна губка прижимает сильнее, заготовка встаёт клином, а вторая сторона остаётся свободной. Причины бывают механические (износ, люфт, грязь) и «человеческие» (заготовку поставили слишком высоко, тиски не закреплены на столе). Ниже — как отличить одно от другого и что делать по шагам.
Сразу оговоримся: речь про домашнюю мастерскую, где работают с металлом, деревом и плиткой. Если вы обустраиваете гараж или уголок в квартире, загляните в готовые решения для хранения и организации — порядок на столе напрямую влияет на то, как встаёт заготовка.
Почему заготовка зажимается неровно: короткий ответ
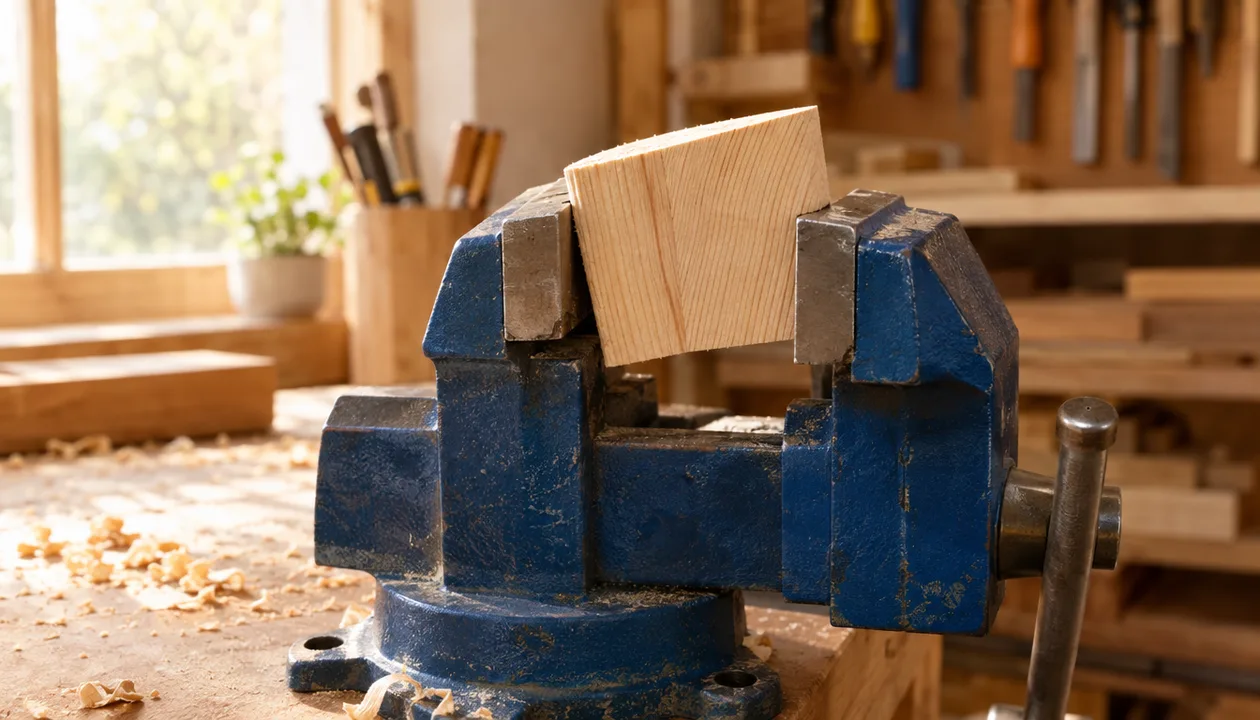
Заготовка перекашивается, когда усилие прижима распределяется неравномерно по площади контакта. Проще говоря, губки давят не всей плоскостью, а одним краем — и заготовку разворачивает.
Дальше всё зависит от источника перекоса. Если губки изношены, они физически не могут прилегать параллельно. Если в винте люфт, вы крутите рукоятку, а подвижная губка идёт с задержкой и встаёт криво. Если на рабочих поверхностях стружка или масло, заготовка «плывёт» даже при исправном механизме. И наконец, если тиски просто не прикручены к столу, они гуляют вместе с заготовкой — а это уже не перекос, а отсутствие базы.
Полезно запомнить главное правило: ровный зажим начинается с чистой и жёсткой базы, а не с силы. Многие пытаются «дожать» кривую заготовку посильнее — и получают сорванную резьбу вместо ровного отверстия.
Осмотр губок: где чаще всего прячется перекос
Первое, что стоит проверить, — сами губки. Именно на них приходится вся нагрузка, и именно они изнашиваются быстрее всего.
Возьмите линейку или угольник и приложите к рабочей плоскости губок. Что искать:
- выработку — характерную впадину в середине или у края, которая появляется после сотен зажимов металла;
- задиры и наклёп — бугорки металла, из-за которых заготовка касается губки не всей плоскостью;
- скол на углу — часто возникает, когда в тиски роняли что-то тяжёлое;
- следы сварки или наплывы — если тиски когда-то «ремонтировали» кустарно.
Если на губках есть выраженная выработка, заготовка будет зажиматься неровно независимо от того, как аккуратно вы её ставите. В дешёвых тисках губки часто не hardened, а обычные — они садятся буквально за сезон активной работы.
Люфт в винте и направляющих: как его распознать
Люфт — вторая по частоте причина. Проверяется просто: закрутите тиски почти до конца, а потом попробуйте покачать подвижную губку рукой в стороны и вверх-вниз. Если чувствуется ход — он и есть.
Откуда берётся люфт:
- Износ резьбы винта и гайки — со временем витки стираются, и подвижная губка идёт с задержкой.
- Разбитые направляющие — если конструкция предусматривает ползун, он со временем начинает болтаться в пазу.
- Ослабленные крепёжные винты — иногда достаточно подтянуть, чтобы ход стал ровным.
- Погнутый винт — после попытки зажать что-то слишком толстое.
Люфт коварен тем, что при зажиме он «съедает» часть усилия: вы крутите, губка сначала выбирает свободный ход, потом резко прижимает заготовку одним краем. Отсюда и перекос.
Грязь, стружка и масло: незаметный враг точного зажима
Стружка толщиной в полмиллиметра под губкой — это уже перекос. Металлическая пыль, опилки, капли масла с рук или смазки с винта работают как клин: заготовка садится на этот слой и встаёт криво.
Что делать регулярно:
- Продувать или промахивать щёткой рабочие плоскости перед каждым зажимом.
- Не оставлять тиски открытыми, когда рядом идёт зачистка болгаркой — пыль оседает тонким слоем.
- Протирать винт и направляющие от старой смазки, которая собрала на себя металлическую пыль.
Особенно заметно это в мастерской, где рядом шлифуют камень или металл. Облако пыли оседает везде, и если у вас нет нормального отсоса, стоит задуматься про пылеотвод для УШМ 150 под пылесос — он снимает основную часть пыли прямо у диска.
Как проверить параллельность губок за пару минут
Самый быстрый тест — зажать ровный брусок или металлическую пластину и посмотреть на просвет. Если с одной стороны видна щель, а с другой нет — губки непараллельны.
Более точный способ:
- Возьмите угольник и приложите его к рабочей плоскости неподвижной губки — оцените, нет ли наклона.
- Зажмите ровный брусок и проведите линейкой вдоль стыка губки и заготовки.
- Замерьте щупом или листом бумаги зазор с обеих сторон — разница и покажет перекос.
- Проверьте, не «клюёт» ли подвижная губка вверх при затяжке — это признак разбитых направляющих.
Если после теста вы видите, что заготовка зажимается неровно стабильно и в одну и ту же сторону, — причина механическая, и её надо устранять, а не подкладывать щепки.
Что делать: пошаговый разбор причин и решений
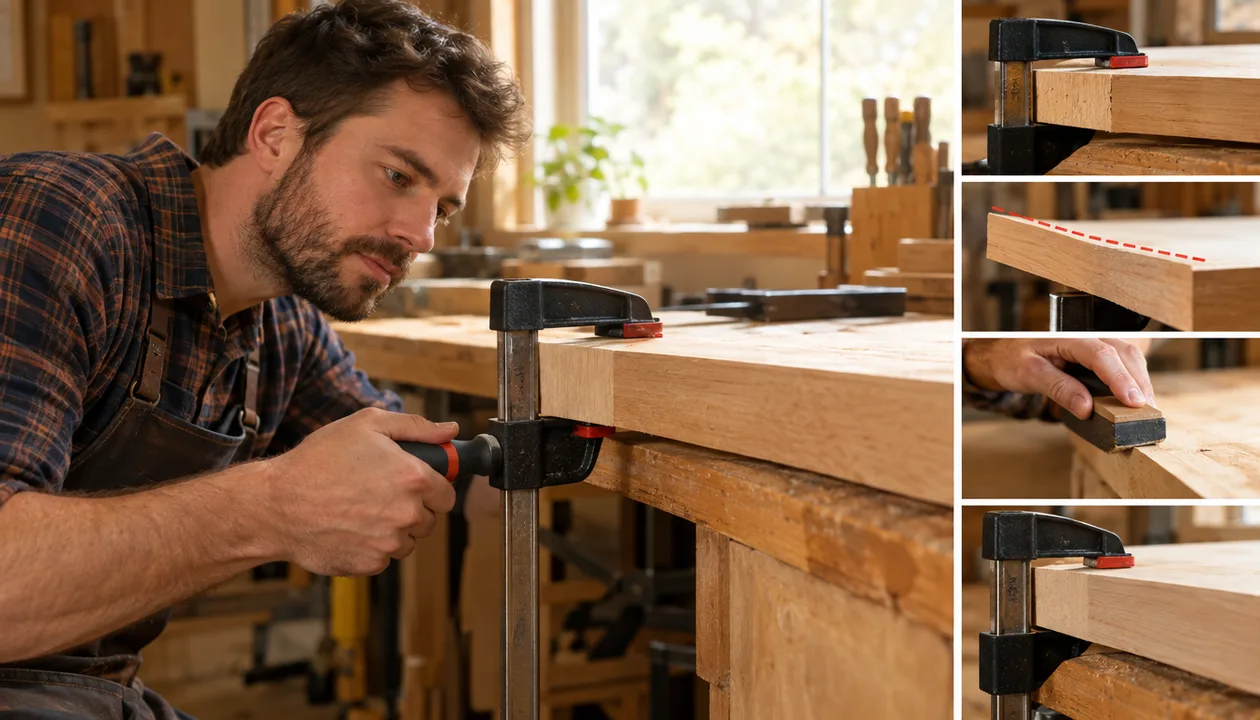
Начните с самого простого и двигайтесь к сложному. В большинстве случаев проблема решается на первых двух шагах.
- Очистите губки и винт. Снимите стружку, протрите плоскости, уберите старую смазку с резьбы.
- Подтяните крепёж. Проверьте все винты, которые держат губки и корпус — ослабленный крепёж даёт люфт.
- Проверьте крепление тисков к столу. Если они болтаются, зажмите их нормально или перенесите на жёсткое основание.
- Оцените износ губок. Мелкие задиры можно снять напильником или на наждачной плите, сильную выработку — только заменой.
- Если люфт в резьбе — подтяните регулировочную гайку, если она предусмотрена конструкцией. На многих тисках есть клин или винт для выборки люфта.
- Проверьте после каждого шага тестовым зажимом ровного бруска — так вы поймёте, что именно помогло.
Если после всех шагов губки всё равно непараллельны, дальше — либо проточка, либо замена приспособления. Проточку имеет смысл делать только на нормальных тисках, где губки съёмные и есть запас металла.
Правильная установка заготовки: где чаще всего ошибаются
Даже исправные тиски перекашивают заготовку, если поставить её неправильно. Три правила, которые сильно упрощают жизнь:
- Не выставляйте заготовку слишком высоко. Если она торчит над губками больше, чем на треть своей высоты, её начинает выворачивать при зажиме. Опустите ниже или подложите подставку снизу.
- Зажимайте по центру губок. Если заготовка смещена к краю, прижим идёт по одному углу, и её разворачивает.
- Для тонких и длинных деталей используйте две точки опоры. Длинную полосу лучше зажимать в двух местах или подпирать вторым концом.
Отдельный случай — тонкостенные трубы и профиль. Их нельзя зажимать «в лоб» с силой: стенка сомнётся, и заготовка встанет криво. Помогают деревянные или алюминиевые прокладки-губки, которые распределяют усилие.
Когда виноваты тиски, а не вы
Бывает и так, что все манипуляции не помогают, потому что приспособление изначально не годится для ваших задач. Признаки:
- губки сделаны из мягкого металла и «садятся» после нескольких зажимов;
- корпус тонкий и играет при затяжке;
- подвижная губка ходит по одной направляющей и гуляет в стороны;
- резьба нарезана грубо, ход рывками.
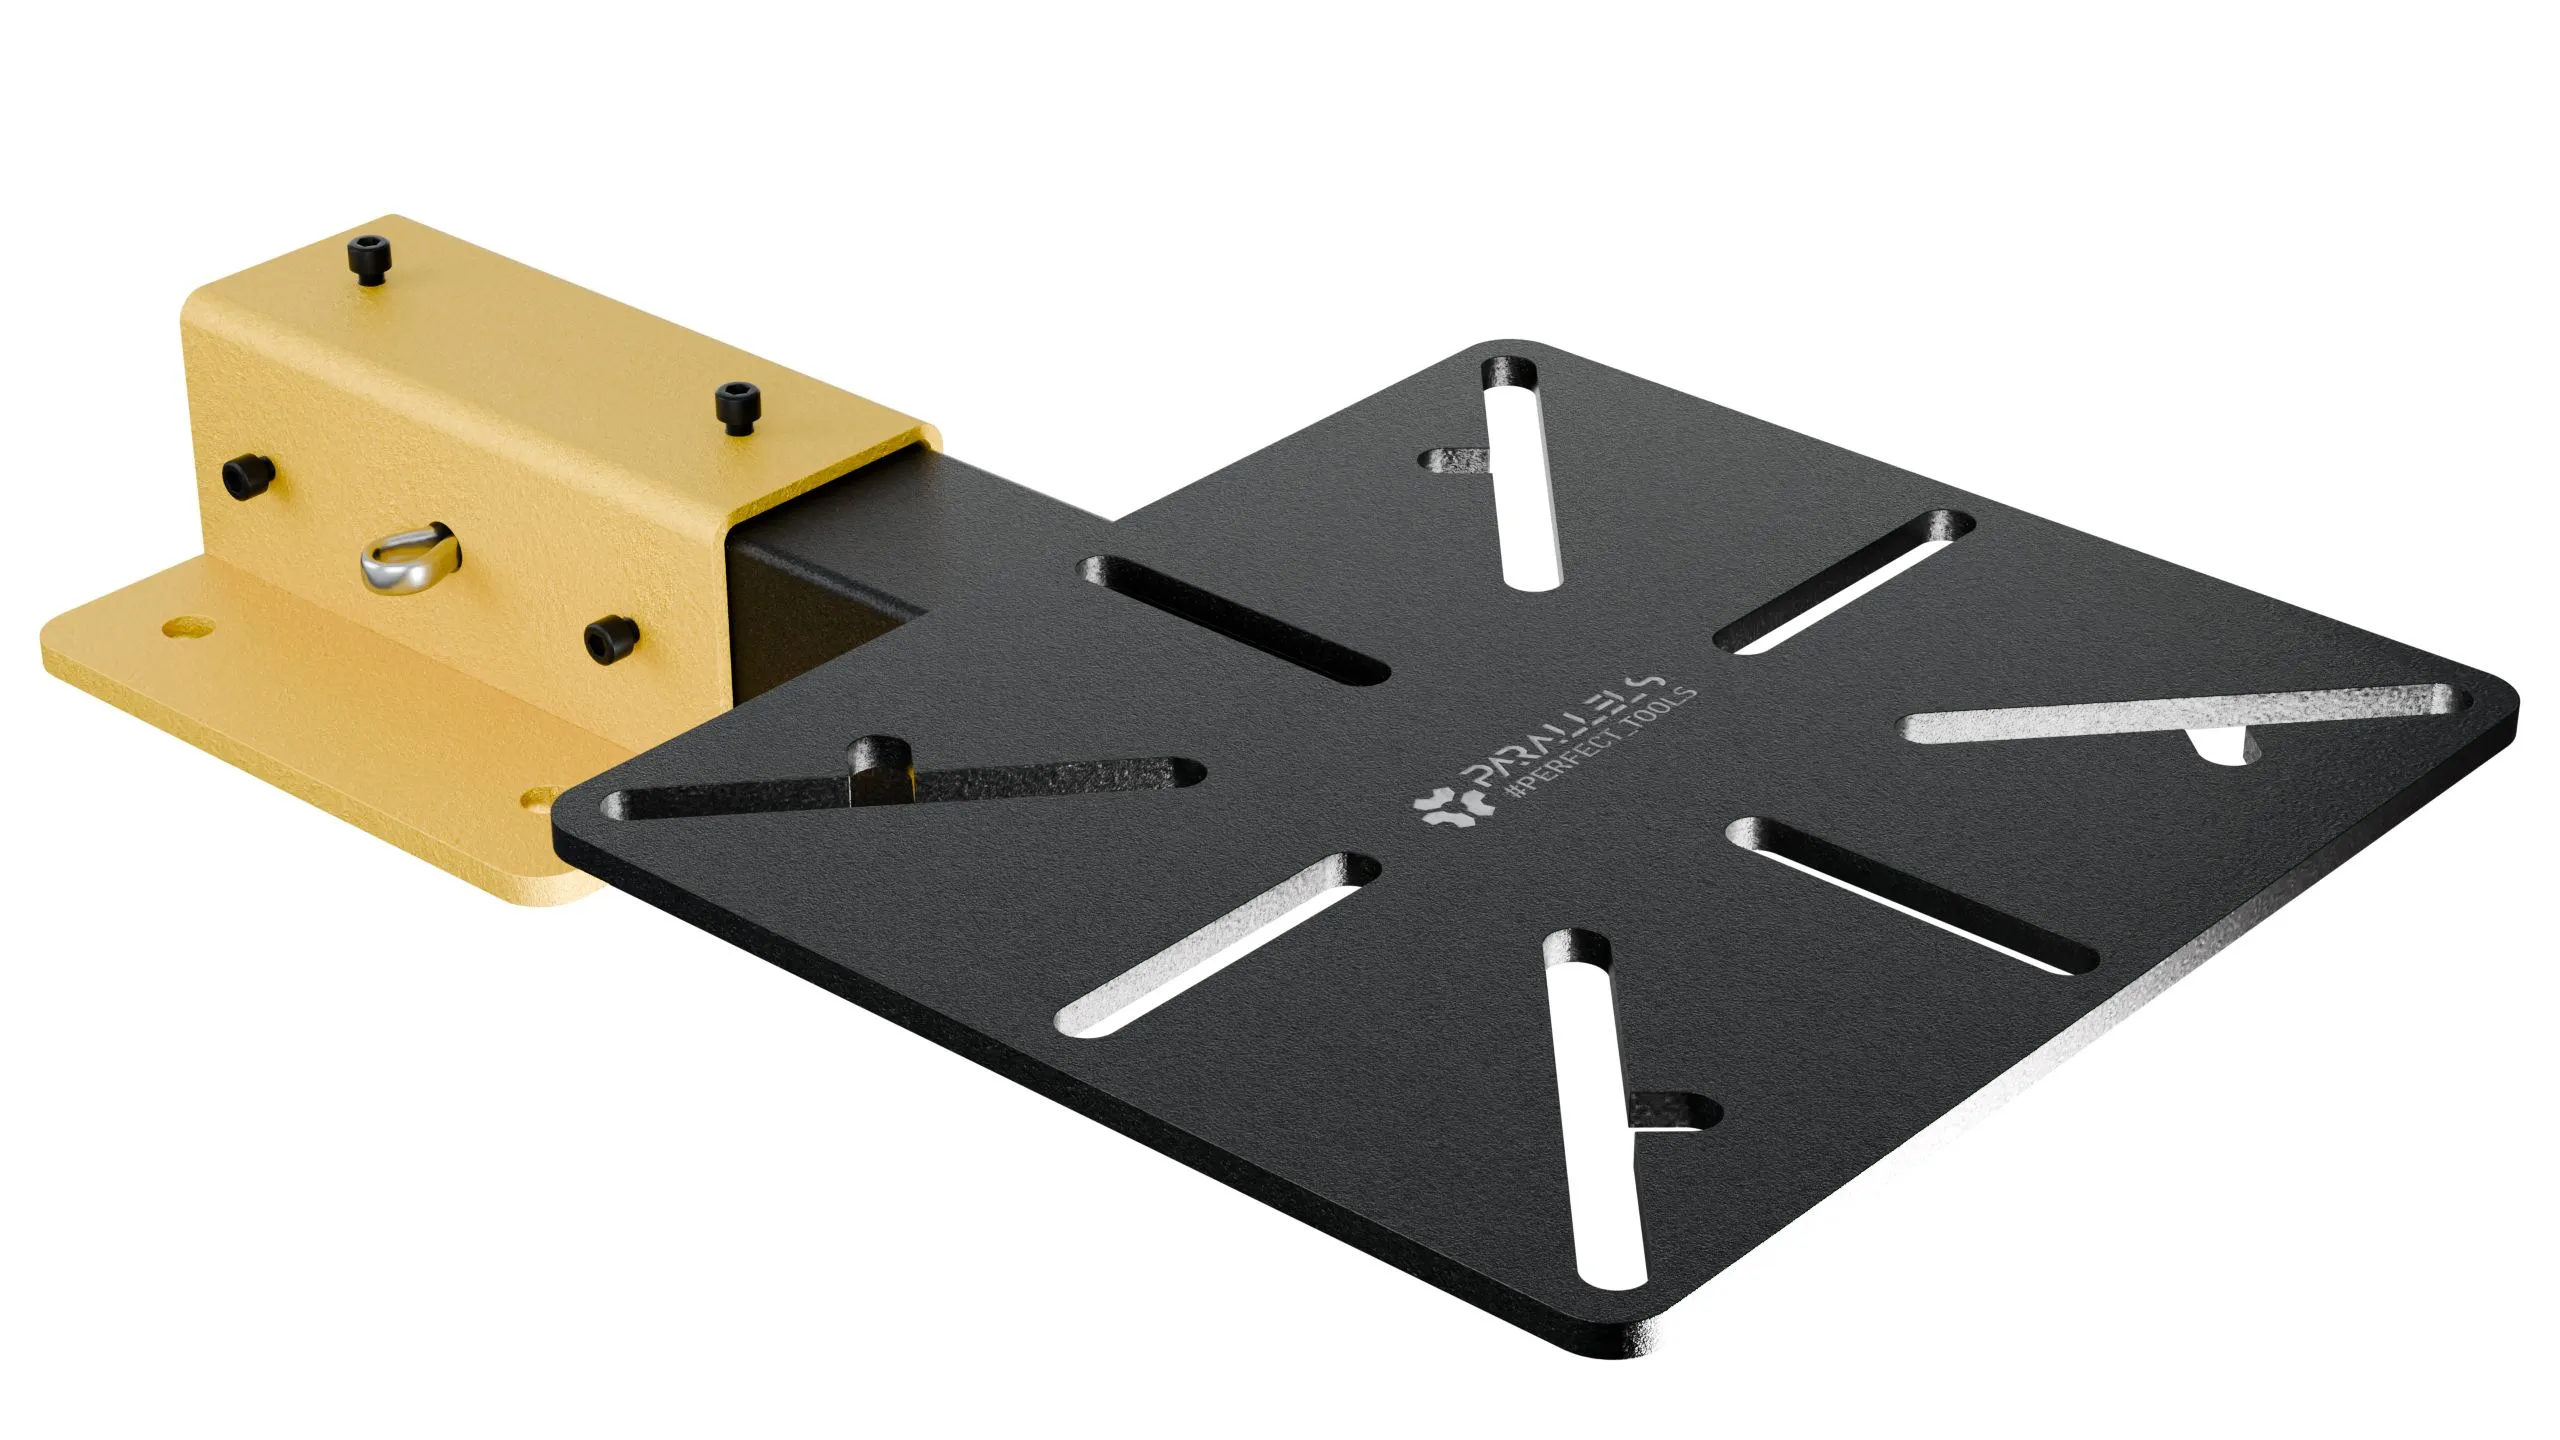
Для сборки, сварки и монтажа удобнее работать на нормальном столе с модульными элементами. Например, модуль для тисков 240×215×6 мм даёт жёсткую площадку, к которой тиски крепятся надёжно, — а значит, и заготовка встаёт ровно.
Тиски, струбцины и зажимы: что под какие задачи
Не всякий зажим одинаково хорош для всех работ. Ниже — сравнение по ключевым критериям, чтобы вы понимали, чего ждать от каждого типа.
| Тип зажима | Для чего подходит | Слабые места | Что проверить при покупке |
|---|---|---|---|
| Слесарные тиски | Металл, дерево, сборка, сверление | Перекос при износе губок | Параллельность губок, ход винта |
| Струбцина F-образная | Сварка, склейка, длинные детали | Гнётся при большом усилии | Жёсткость штанги, качество резьбы |
| Струбцина G-образная | Короткие детали, углы | Малый вылет | Литой корпус, ровные пятки |
| Быстрозажимной зажим | Мелкие работы, дерево | Слабый прижим | Механизм трещотки, люфт |
| Угловой зажим | Сварка рамок, углов | Требует ровных заготовок | Геометрия угла, фиксация |
Как видите, перекос возможен в любом типе — вопрос в том, насколько конструкция к нему склонна. Чем жёстче корпус и точнее резьба, тем стабильнее зажим.
Порядок в мастерской как способ избежать перекоса
Грязь и беспорядок — не просто эстетика. Когда инструмент лежит в куче, стружка и пыль попадают на рабочие поверхности, а тиски стоят на краю стола, где их постоянно задевают.
Что помогает на практике:
- Отведите тискам и струбцинам отдельное место на верстаке или стеллаже, а не «где-то под рукой».
- Держите рядом щётку и ветошь — протирать губки перед зажимом должно быть привычкой.
- Уберите металлическую пыль из зоны сборки: настенный стеллаж для гаража освобождает стол и разводит хранение и работу.
Если рядом шлифуют или режут металл, пыль осядет на смазанных винтах и губках. Пылеотвод для УШМ снимает большую часть пыли прямо у диска — и тиски дольше остаются чистыми.
Как выбрать тиски, чтобы заготовка не перекашивалась
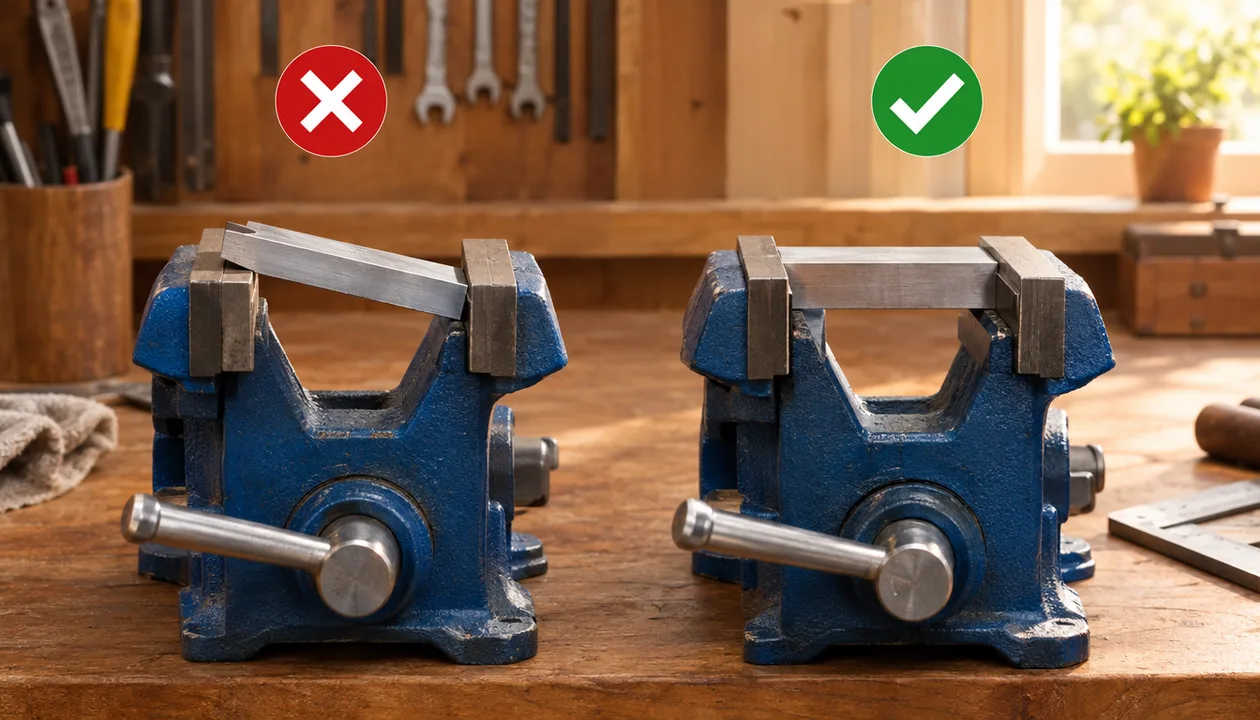
При покупке смотрите не на цену, а на четыре вещи: материал губок, ход винта, жёсткость корпуса и способ крепления.
- Губки. Закалённые или сменные — прослужат дольше и не «сядут» за сезон.
- Винт. Плавный ход без рывков, закрытая резьба — меньше собирает стружку.
- Корпус. Чугун или толстая сталь; тонкий литой корпус играет при затяжке.
- Крепление. Возможность прикрутить к столу или модулю, а не держать рукой.
- Размер. Под ваши типовые заготовки: маленькие тиски не удержат толстую деталь без перекоса.
Проверьте тиски прямо в магазине: покрутите винт, покачайте губку, посмотрите на просвет между плоскостями. Если есть люфт или перекос уже на новой вещи — берите другую модель.
Техника безопасности: почему нельзя игнорировать перекос
Неровно зажатая заготовка — это не только про точность, но и про травму. Деталь может выскочить в самый неподходящий момент: при сверлении, резке или зачистке.
Основные правила:
- Не начинайте работу, если заготовка шатается или сидит криво.
- Не выставляйте деталь слишком высоко над губками — её вывернет.
- Используйте защитные очки, а при пыльных работах — респиратор.
- Не дожимайте «через силу» — сорванная резьба опаснее, чем кажется.
- При работе с болгаркой рядом с тисками уберите стружку заранее.
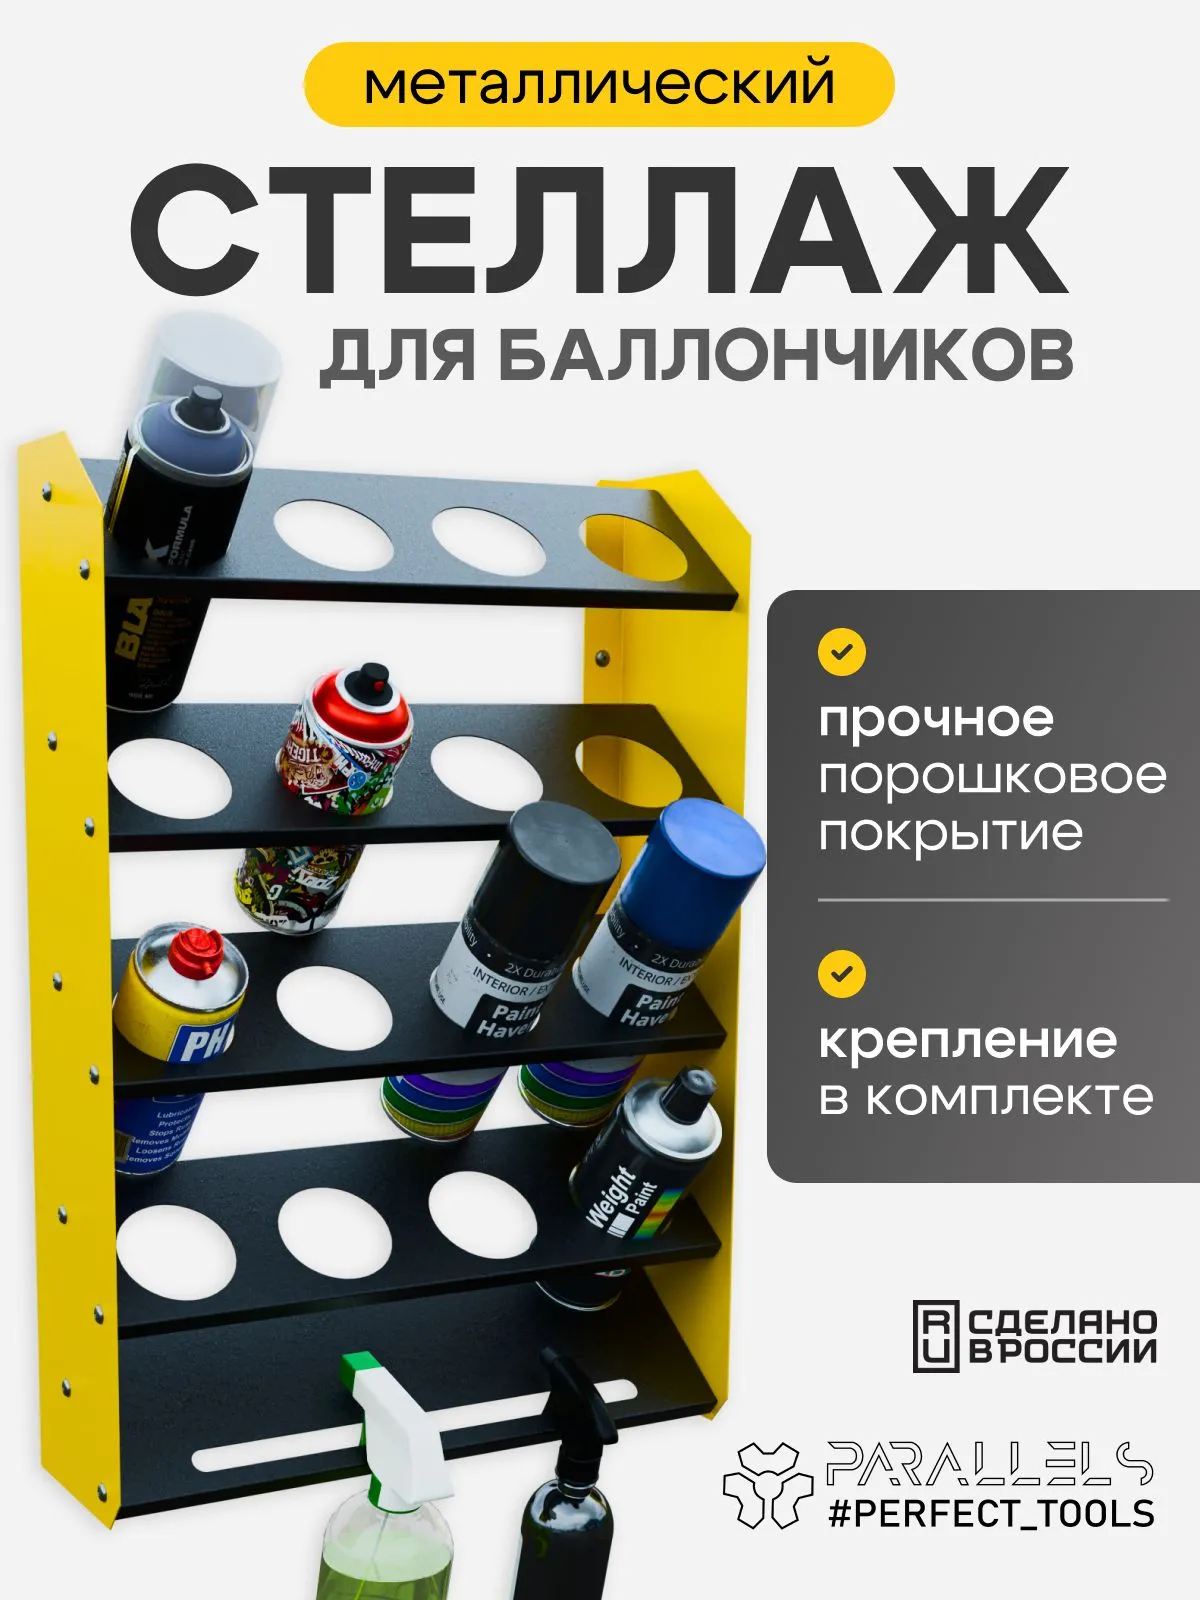
Если в мастерской есть горючие материалы, заодно продумайте, где хранить аэрозоли и баллончики, чтобы искра от работы не достала до них.
Частые ошибки домашних мастеров
Большинство проблем с зажимом — из-за привычек, а не из-за инструмента. Вот что встречается чаще всего:
- Зажимать заготовку одним краем губок и удивляться, почему её ведёт.
- Ставить деталь на грязные или замасленные плоскости.
- Работать на незакреплённых тисках, которые ездят по столу.
- Пытаться зажать слишком толстую заготовку в маленькие тиски.
- Компенсировать люфт силой вместо того, чтобы его устранить.
- Оставлять тиски открытыми во время шлифовки и резки рядом.
Каждая из этих привычек по отдельности даёт небольшой перекос, а вместе они превращают работу в мучение. Начните с чистоты и крепления — уже это уберёт половину проблем.
Когда ремонт уже не поможет
Иногда честнее купить новые тиски, чем бороться со старыми. Признаки, что ремонт нецелесообразен:
- трещины в корпусе или губках;
- сильный износ резьбы, который не убирается регулировкой;
- деформация направляющих после перегрузки;
- невозможность выставить параллельность даже после проточки;
- стоимость ремонта сопоставима с ценой новых тисков.
В таких случаях не мучайте себя — новая жёсткая модель решит вопрос за один вечер и вернёт точность работы.
Что проверить перед покупкой нового зажима
Короткий чек-лист, который сэкономит вам возвраты и разочарования:
- Покрутите винт — ход должен быть плавным, без рывков и заеданий.
- Покачайте подвижную губку — люфта быть не должно.
- Посмотрите на просвет между губками — плоскости параллельны.
- Оцените толщину корпуса — чем массивнее, тем меньше играет.
- Уточните, как тиски крепятся к столу или модулю.
- Прикиньте размер под ваши задачи: маленькие тиски не для крупных заготовок.
Если сомневаетесь между двумя моделями, берите ту, у которой губки съёмные и корпус тяжелее, — она прослужит дольше и перекосит заготовку с меньшей вероятностью.
Частые вопросы
Почему заготовка зажимается неровно даже в новых тисках?
В новых тисках причина чаще всего в установке заготовки, а не в инструменте. Если деталь выставлена слишком высоко над губками или смещена к краю, её выворачивает даже при исправном механизме. Также проверьте, надёжно ли тиски закреплены на столе — незакреплённые гуляют вместе с заготовкой.
Можно ли исправить перекос губок тисков самостоятельно?
Мелкие задиры и неровности можно снять напильником или на наждачной плите, а люфт выбрать регулировочной гайкой, если она есть. Сильную выработку плоскостей или деформацию направляющих дома не исправить — тут поможет только проточка у специалиста или замена тисков.
Какой инструмент поможет проверить параллельность губок?
Достаточно линейки, угольника и ровного бруска. Зажмите брусок и посмотрите на просвет с обеих сторон — разница в зазоре покажет перекос. Угольник приложите к рабочей плоскости губки, чтобы оценить наклон.
Влияет ли пыль от болгарки на работу зажимных приспособлений?
Да, и заметно. Металлическая пыль оседает на смазанных винтах и губках, работает как абразив и как клин: заготовка садится на слой пыли и встаёт криво. Если рядом шлифуете, стоит поставить пылеотвод и накрывать или протирать тиски перед зажимом.
Что делать, если заготовка выскальзывает при зажиме?
Проверьте три вещи: чистоту губок, достаточную площадь контакта и усилие прижима. Часто помогает подложить прокладку из дерева или мягкого металла — она распределит усилие и удержит деталь. Если заготовка тонкая и длинная, зажмите её в двух точках.
Как выбрать тиски, чтобы заготовка не перекашивалась?
Смотрите на закалённые или сменные губки, плавный ход винта и массивный корпус. Тиски должны крепиться к столу или модулю, а не держаться рукой. И размер подбирайте под реальные заготовки — маленькие тиски крупную деталь удержат только с перекосом.
Можно ли использовать струбцину для неровного зажима?
Струбцина как раз удобна, когда деталь неровная или её нужно прижать к плоскости. Но если сама струбцина гнётся или резьба слабая, она тоже даст перекос. Проверьте жёсткость штанги и качество резьбы — и не перетягивайте сверх меры.
Как часто нужно смазывать винт тисков?
Ориентируйтесь на условия работы: в пыльной мастерской — чаще, в чистой — реже. Признак, что пора смазать, — тугой или рывковый ход винта. Перед смазкой обязательно уберите старую смазку со стружкой, иначе получится абразивная паста.
Если вы уже прошли по всем шагам и поняли, что дело не в привычках, а в инструменте или организации места, — загляните в каталог инструментов и оснастки. Там есть и зажимные приспособления, и всё, что помогает держать мастерскую в порядке: от пылеотводов до настенных систем хранения. А если хотите собрать рабочее место под себя — начните с раздела хранения и организации: ровный зажим начинается с чистой и жёсткой базы, и порядок вокруг здесь работает не хуже нового винта.
Доставку по России можно посмотреть на странице условий доставки, а способы оплаты — на странице оплаты.